
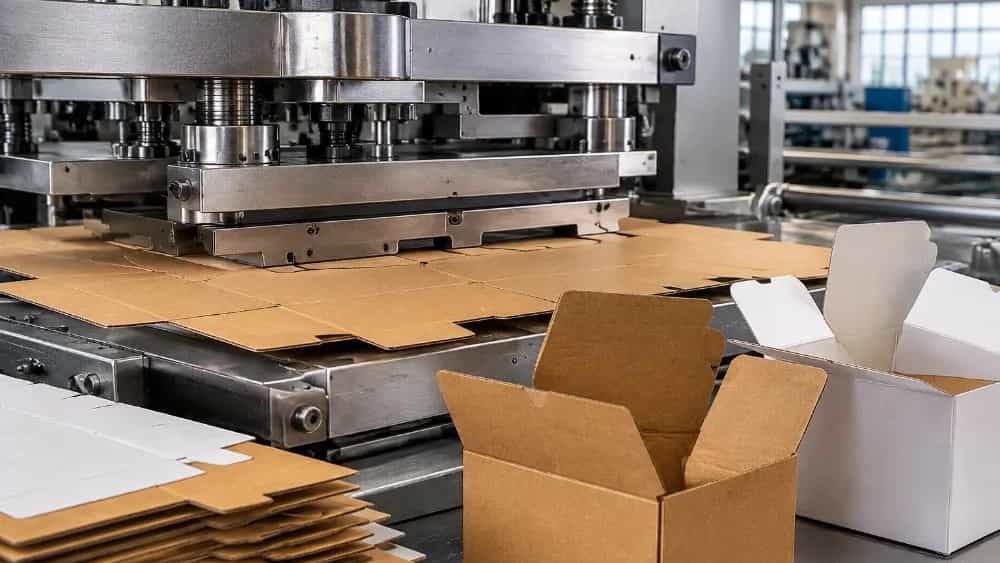
تصنيع وطلب جميع أنواع الصناديق في طهران يشمل هندسة الأبعاد واختيار وزن الورق المقوى (Inderboard أو Glossy أو Kraft أو Hardbox) وتنفيذ عمليات القطع والقطع الدقيق، مما يضمن الصحة المادية للمنتج والمصداقية البصرية للهوية التجارية. ورش العمل الموجودة في العاصمة، بسبب الوصول المباشر إلى سوق المواد الخام في ظاهر الإسلام ودور الطباعة المجهزة تجهيزًا جيدًا، تحقق عملية أخذ عينات من الأوراق الحصرية والتوزيعات المختلفة بسرعة تشغيل عالية. لضمان فعالية التكلفة، يجب على العميل تحديد نوع المقاومة الطبقية وخطوط الطي وزوايا القفل للأرضية وفقًا لكتلة المنتج.
من الناحية العملية، لوحظ أن الضرر الكبير الذي لحق بالمنتجات المرسلة إلى المخازن يرجع إلى الخطأ في حساب قوة ضغط الصندوق مقابل الترتيب الرأسي للتخزين. تعمل ورشة عمل الصناديق الفارسية في خطوط التجميع والقولبة من خلال التحقيق الميداني لنوع الضغط المطبق على العبوة، على ضبط عامل سمك الطبقات بناءً على اختبار السقوط الحر واحتكاك الأرضية بدلاً من الاعتماد على الافتراضات النظرية.
الاختلافات الهيكلية لأنواع الورق المقوى والألواح في سوق الصناديق في طهران
يعد اختيار المادة المناسبة هو الأساس الرئيسي للمقاومة الميكانيكية والكفاءة الرسومية للتغليف. تحتوي كل عبوة على بنية كيميائية وفيزيائية مختلفة تحدد أدائها في الأجهزة الأوتوماتيكية أو التجميع اليدوي.
لوح داخلي وزجاج صحي للأشياء الحساسة
إن اللوح الداخلي هو المادة القياسية في صناعات التعبئة والتغليف الدوائية ومستحضرات التجميل والصحية نظرًا لتركيبته ذات الطبقات عالية الكثافة والبياض على الوجهين وقوة الشد الجيدة. يتم ثني 250 إلى 350 جرامًا من الألواح الداخلية بدون تشقق في آلات اللصق الأوتوماتيكية، ولا تترك حواف القطع الخاصة بها نشارة ليفية. يتم اختيار اللمعان ذو النهاية الموحدة للمطبوعات الملونة المنفصلة، ولكن نظرًا لنسيجه الأكثر هشاشة، فإنه يحتاج دائمًا إلى طبقة واقية من السيلوفان.
علب كرتونية مغلفة للكونغرس، E-Float وB-Float
عندما تتجاوز كتلة البضاعة نصف كيلوغرام، تدخل كرتونة ثلاثية الطبقات ذات وجه واحد عائمة أو عائمة إلكترونية في عملية الإنتاج. في عملية التصفيح، يتم لصق طبقة من الورق المقوى المطبوع بالأوفست على ألواح ورق الكرافت لزيادة مقاومة الصندوق للسحق في الضغوط المادية على الطريق مع الحفاظ على جمال الرسم. في تجارب ورش العمل لدينا، فإن الحفاظ على محاذاة الفلوت مع اتجاه القوة العمودية للصندوق يقلل من احتمالية كسر الجدار المغلق في الحمولة.
صناديق صلبة أو صناديق صلبة من MDF ونماذج من الورق المقوى
يتم إنتاج الصناديق الصلبة بهيكل من الورق المقوى بسمك 1.5 إلى 3 مم، ويتم رسم عليها طبقة من الورق اللامع أو الفاخر أو المقوى. وتستخدم هذه الهياكل للأشياء الثقيلة والساعات والذهب والعطور وهدايا الشركات. الميزة الهيكلية للصندوق الصلب هي عدم التشوه تحت الضغوط الجانبية والختم الدقيق لحواف الزاوية التسعين درجة بجهاز الحز.
قالب Diecut وهندسة القطع؛ الدقة في زوايا التجميع
تعتمد الجودة النهائية على التصميم الصحيح لخطوط الحلاقة. سيؤدي التسامح بمقدار نصف ملليمتر في موقع الألسنة إلى وقوف الباب ملتويًا أو فتح الجزء السفلي من الصندوق تلقائيًا على رف المتجر.
الفرق بين القالب اللاشيري والقوالب الدوارة في عملية الإنتاج الصناعي
تعد قوالب الطحن المسطحة ذات الشفرات السويسرية الخيار الأفضل للتشغيل المتوسط إلى العالي على الألواح الداخلية والصناديق الصلبة لأنها تعمل على تثبيت خط الطي دون تمزيق الألياف الداخلية. يتم استخدام القوالب الدوارة في تعبئة الكراتين بسرعات عالية جدًا، وهو ما يتم التركيز عليه بشكل رئيسي في الإخراج السريع للكرتون الأم للتوزيع.
التحكم في تشقق الخط من خلال ضبط المسافة بين الذكر والأنثى
إحدى المشكلات الشائعة في إنتاج التغليف هي تمزق السيلوفان أو انفجار الورق المقوى عند ثني 90 و180 درجة. تحدث هذه المشكلة بسبب عدم توافق سمك قناة الشياق الأساسية مع سمك الورق المقوى. من خلال حساب سمك القناة بناءً على كثافة الورق المقوى، يمنع بناء الصندوق الفارسي حدوث تكسر في الخطوط بحيث يظل هيكل الحواف سلسًا تمامًا مع مرور الوقت.
مزايا إنتاج الصناديق المحلية في طهران والتحكم في سلسلة التوريد
إن طلب تصنيع الصناديق من شركة مصنعة مقرها في طهران يخلق مزايا ثابتة في التوريد في الوقت المناسب ومنع أخطاء الطباعة. إن المسافة القصيرة بين سلسلة الطباعة والقطع واللصق والتخزين تقلل من خطر تلف الألواح الخام.
المراقبة المباشرة للمطبعة والتحقق من العينات الحية
إن مطابقة ألوان ملف الشاشة مع الحبر المطبوع على الورق المقوى تتطلب مراقبة بصرية من قبل مشرف الطباعة بسبب اختلاف امتصاص المادة للضوء. يتيح الإنتاج في مراكز العاصمة إمكانية فحص الشكل الأولي للطباعة تحت الضوء القياسي وتأكيد درجة اللون قبل بدء التداول المكثف.
المرونة في توريد المواد من أسواق الكرتون الرئيسية
تتطلب التقلبات في مخزون المستودعات لجميع أنواع الورق المقوى الوصول إلى شبكة التوزيع في ظاهر الإسلام وشور آباد. يقوم المصنع المحلي بتكييف المادة البديلة بسرعة مع العينة الأصلية من حيث السُمك واتجاه وضع الورق والتوتر السطحي بحيث لا تنقطع دورة التوزيع للعميل.
عملية تسجيل الطلب خطوة بخطوة في صناعة الصناديق الفارسية
يعد إنتاج هندسة التعبئة والتغليف عملية تتم خطوة بخطوة لتقليل هدر الألواح والحفاظ على سهولة استخدام العبوة.
الخطوة الأولى: إرسال المواصفات المادية والأبعاد الدقيقة للبضائع
في هذه الخطوة يتم تحديد الطول والعرض والارتفاع والوزن الصافي وخصائص الضعف للمنتج. يقوم الفريق الفني برسم نموذج أولي واسع بناءً على كيفية فتح العبوة (الباب، الانزلاق، لوحة المفاتيح، الأسفل).
الخطوة الثانية: عمل نسخة بيضاء بدون طباعة (فحص أبيض)
قبل صنع القالب النهائي، يتم عمل نموذج نموذجي على المادة الأصلية لاختبار موضع المنتج بعناية، وقفل الألسنة وثبات الصندوق. تعمل هذه الخطوة على تقليل أخطاء الأبعاد إلى الصفر.
الخطوة الثالثة: الطباعة الحجرية وطباعة الأوفست والخدمات الإضافية
بعد الموافقة على النموذج بالحجم الطبيعي، يتم تكييف الملفات الرسومية مع عرض الشفرة. تتم عمليات الطباعة بأربع أو خمس آلات ألوان في نفس الوقت، ويتم تطبيق خدمات مثل الأشعة فوق البنفسجية المحلية والتذهيب والنقش والسيلوفان الحراري على سطح الورقة.
الخطوة الرابعة: قطع القوالب، والإخفاء، ولصق الصناديق
يتم قطع الأوراق المطبوعة تحت ضغط مكبس القالب ويتم فصل الأجزاء الزائدة من الورق المقوى بعناية. وأخيرًا، يتم ربط حواف الصندوق بمواد لاصقة قياسية ساخنة أو باردة في خطوط لصق أوتوماتيكية ويتم تعبئتها أفقيًا.