
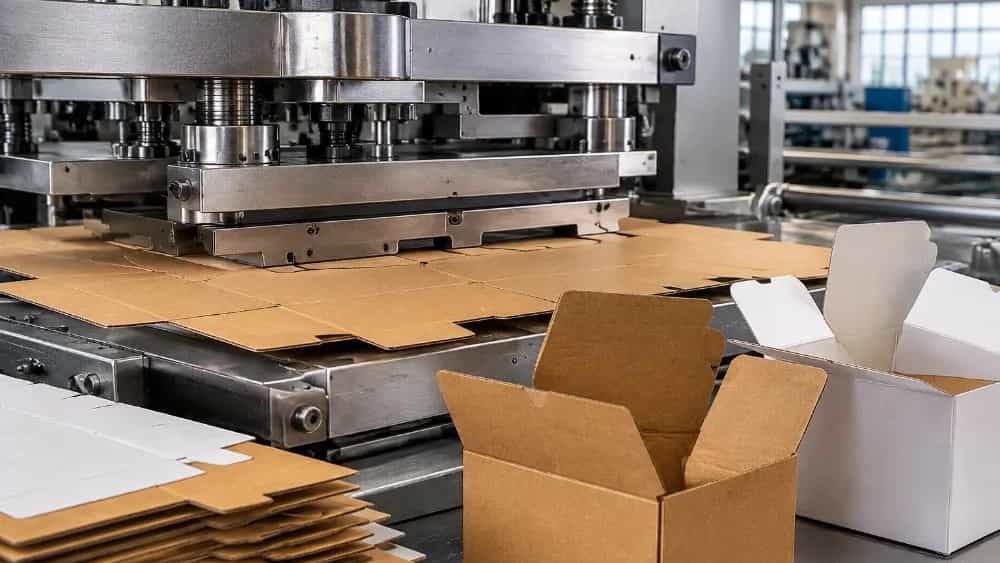
Tahran'da her türlü kutunun üretimi ve sipariş edilmesi, ürünün fiziksel sağlığını ve ticari kimliğin görsel güvenilirliğini garanti eden boyut mühendisliği, karton ağırlığı seçimi (Alt Panel, Parlak, Kraft veya Sert Kutu) ve kalıp kesim ve hassas kesim işlemlerinin yürütülmesini içerir. Başkentte bulunan atölyeler, Zahir-ül-İslam'ın hammadde pazarına ve iyi donanımlı matbaalara doğrudan erişimi nedeniyle, özel tabakaların ve çeşitli tirajların numune alma işlemini yüksek bir çalışma hızıyla gerçekleştirmektedir. Maliyet verimliliğini garanti etmek için müşterinin, ürünün kütlesine uygun olarak katmanlı direnç tipini, katlama çizgilerini ve zeminin kilitleme açılarını belirtmesi gerekir.
Uygulamada mağazalara gönderilen ürünlerde oluşan en büyük hasarın, depolamanın dikey düzenine göre kutunun basınç dayanımının hesaplanmasındaki hatadan kaynaklandığı görülmüştür. Montaj ve kalıplama hatlarında bulunan Persianbox kutu atölyesi, ambalaja uygulanan basınç türünü saha araştırması yaparak, teorik varsayımlara dayanmak yerine katmanların kalınlık faktörünü serbest düşme testine ve zemin sürtünmesine göre ayarlar.
Tahran kutu pazarında karton ve levha türlerinin yapısal farklılıkları
Doğru malzemeyi seçmek, ambalajın mekanik direncinin ve grafik verimliliğinin temel temelidir. Her paketin, otomatik cihazlarda veya manuel montajda performansını belirleyen farklı bir kimyasal ve fiziksel yapısı vardır.
Hassas eşyalar için iç panel ve hijyenik cam
Inderboard, yüksek yoğunluklu katmanlı dokusu, çift taraflı beyazlığı ve iyi gerilme mukavemeti nedeniyle ilaç, kozmetik ve sağlık ambalaj endüstrilerinin standart malzemesidir. 250 - 350 gram arası iç levha otomatik yapıştırma makinelerinde çatlamadan bükülür ve kesici kenarları lif talaşı bırakmaz. Ayrı renkli baskılar için tek tip yüzeyli parlaklık seçilir, ancak daha kırılgan dokusu nedeniyle her zaman selofan koruyucu katmana ihtiyaç duyar.
Lamine kongre kartonları, E-Float ve B-Float
Malın kütlesi yarım kilogramı aştığında, tek yüzü yüzen veya e-şamandıralı üç katmanlı kartonlar üretim sürecine giriyor. Laminasyon işleminde kraft karton kongrelerinin üzerine bir kat ofset baskılı karton yapıştırılarak kutunun yol fiziksel baskılarında ezilmeye karşı direnci artarken grafik güzelliği de korunur. Atölye tecrübelerimizde flüt kongrelerinin kutunun dikey kuvvetinin yönüne göre hizalanması kargodaki kapalı duvarın kırılma ihtimalini en aza indirmektedir.
MDF ve maket kartondan yapılmış sert kutu veya sert beyin kutuları
Hardbox'lar 1,5 ila 3 mm kalınlığında karton iskeletten üretilir ve üzerine parlak, süslü veya ciltli kağıt kaplama yapılır. Bu yapılar ağır eşyalar, saat, altın, parfüm ve kurumsal hediyeler için kullanılmaktadır. Sert kutunun yapısal özelliği, yanal basınçlar altında deforme olmaması ve doksan derecelik açının kenarlarının oluk açma cihazı ile hassas bir şekilde kapatılmasıdır.
Kalıp kesim ve kesme mühendisliği; Montaj açılarında doğruluk
Nihai kalite, tıraş makinesi hatlarının doğru tasarımına bağlıdır. Tırnakların konumunda yarım milimetrelik bir tolerans, kapının eğri durmasına veya kutunun alt kısmının mağaza rafında otomatik olarak açılmasına neden olacaktır.
Endüstriyel üretim sürecinde Lacheri ve döner kalıplar arasındaki fark
İsviçre bıçaklı düz kesme kalıpları, iç kaplamalarda ve sert kutularda orta ila yüksek çalışmalar için en iyi seçimdir çünkü iç lifleri yırtmadan katlama çizgisini sabitlerler. Döner kalıplar, çok yüksek hızlarda kartonlama için kullanılır; ana dağıtım kartonlarının hızlı çıktısının ana odak noktası da budur.
Erkek ve dişi mesafesini ayarlayarak hat çatlağının kontrolü
Ambalaj üretiminde sık karşılaşılan sorunlardan biri selofan yırtılması veya kartonun 90 ve 180 derecelik bükülmelerde patlamasıdır. Bu sorun, mandrel göbek kanalı kalınlığının karton kalınlığı ile uyumsuzluğundan kaynaklanmaktadır. Persian Box kutu yapısı, kartonun yoğunluğuna göre kanalın kalınlığını hesaplayarak çizgilerdeki kırılmaları önler, böylece kenarların yapısı zaman içinde tamamen düzgün kalır.
Tahran'da yerel kutu üretiminin ve tedarik zinciri kontrolünün avantajları
Kutu imalatını Tahran merkezli bir üreticiden sipariş etmek, zamanında tedarik ve baskı hatalarının önlenmesinde istikrarlı avantajlar yaratıyor. Baskı, kalıp kesme, yapıştırma ve depolama zinciri arasındaki kısa mesafe, ham sayfaların hasar görmesi riskini azaltır.
Matbaanın doğrudan izlenmesi ve canlı numune doğrulaması
Malzemenin ışık emilimindeki farklılık nedeniyle, monitör dosyasının karton üzerine basılan mürekkeple renk uyumu, baskı sorumlusu tarafından görsel kontrol gerektirir. Başkentin merkezlerindeki üretim, yoğun tiraja başlamadan önce baskının ilk formunun standart ışık altında kontrol edilmesini ve renk tonunun onaylanmasını mümkün kılıyor.
Ana karton pazarlarından malzeme tedarikinde esneklik
Her türlü kartonda depo envanterindeki dalgalanmalar, Zahir-ul-Islam ve Shoorabad dağıtım ağına erişim gerektiriyor. Yerel üretici, müşterinin dağıtım döngüsünün kesintiye uğramaması için değiştirilen malzemeyi kalınlık, kağıt döşeme yönü ve yüzey gerilimi açısından orijinal numuneye hızlı bir şekilde uyarlıyor.
Persianbox kutu yapımında adım adım sipariş kayıt süreci
Ambalaj mühendisliği üretimi, tabaka israfını en aza indirmeye ve ambalajın kullanılabilirliğini korumaya yönelik adım adım bir süreçtir.
İlk adım: Malların fiziksel özelliklerini ve tam boyutlarını gönderin
Bu adımda ürünün uzunluk, genişlik, yükseklik, net ağırlık ve kırılganlık özellikleri belirlenir. Teknik ekip, paketin açılma şekline (kapı, sürgülü, klavye, alt) göre geniş bir prototip çizer.
İkinci adım: Yazdırmadan beyaz bir kopya oluşturmak (beyaz onay)
Nihai kalıp yapılmadan önce, ürünün yerleşimini, tırnakların kilitlenmesini ve kutunun stabilitesini dikkatlice test etmek için orijinal malzeme üzerinde bir maket desen yapılır. Bu adım, boyutsal hataları sıfıra indirir.
Üçüncü adım: litografi, ofset baskı ve ek hizmetler
Model onaylandıktan sonra grafik dosyaları kanat genişliğine uyarlanır. Baskı işlemleri aynı anda dört veya beş renkli makinelerle yapılmakta olup, tabaka yüzeyine lokal UV, yaldız, gofraj, termal selefon gibi hizmetler uygulanmaktadır.
Dördüncü adım: kalıp kesme, maskeleme ve kutu yapıştırma
Baskılı levhalar kalıp kesim presinin basıncı altında kesilir ve kartonun fazla kısımları dikkatlice ayrılır. Son olarak kutu kenarları otomatik yapıştırma hatlarında standart sıcak veya soğuk yapıştırıcılarla birleştirilerek yatay olarak paketlenir.